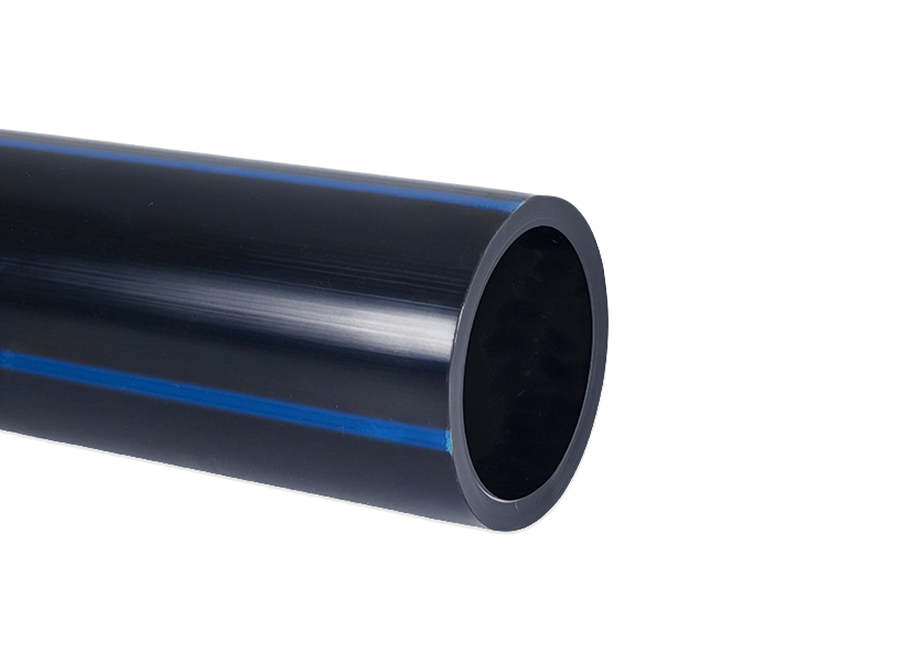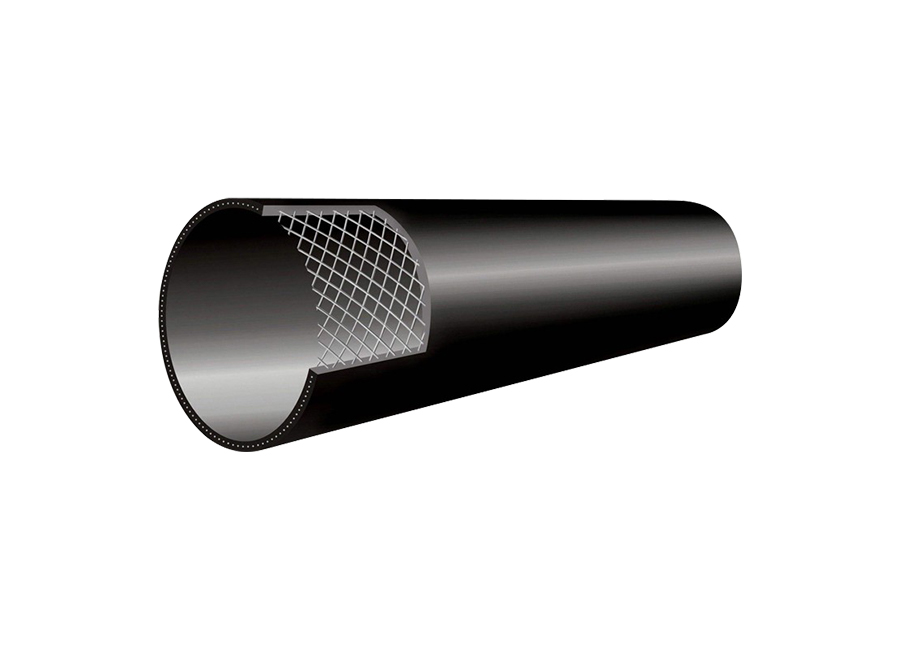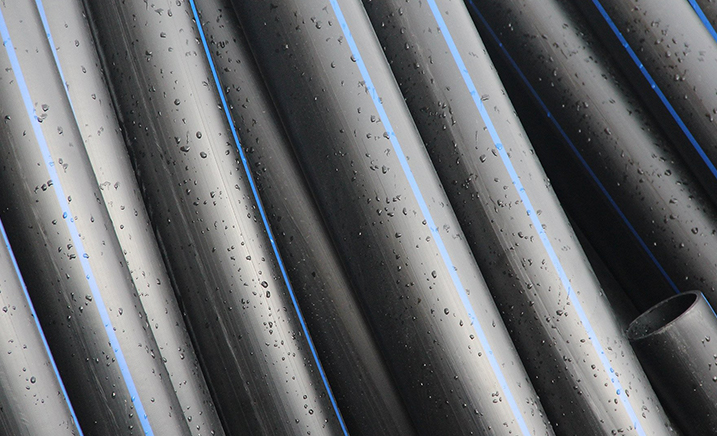
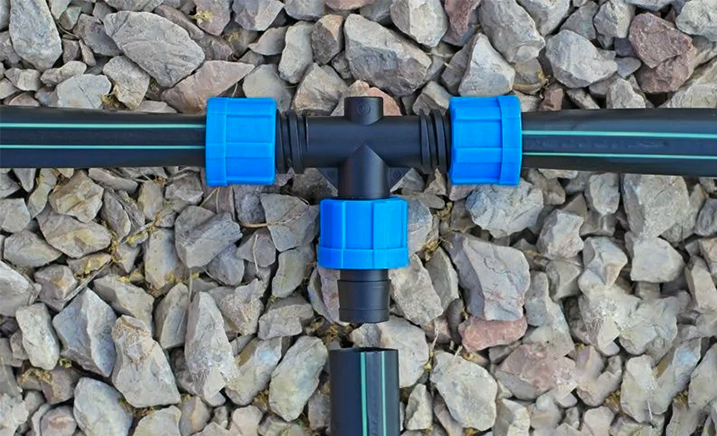
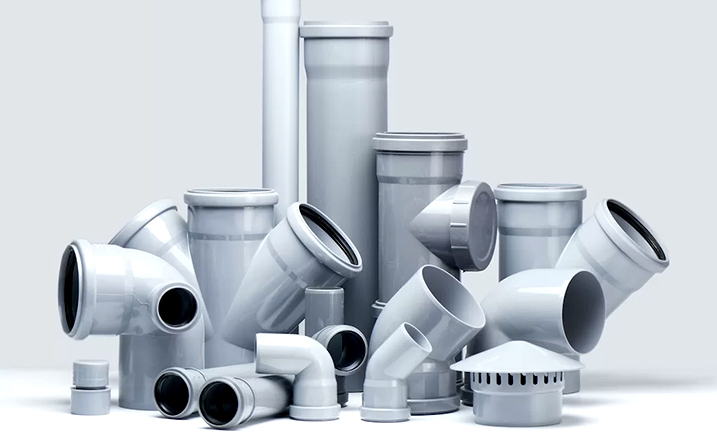
Hvis du er involveret i vandforsyning, gasdistribution eller industrirør, er forkortelsen HDPE optræder i næsten alle specifikationsblade, kataloger og udbudsdokumenter. Enkelt sagt, HDPE — højdensitets polyethylen — er en semi-krystallinsk termoplast fremstillet ved at polymerisere ethylen under lavt tryk med specialiserede katalysatorer. Det kombinerer sejhed, let vægt og enestående kemisk stabilitet, hvorfor det er blevet standardmaterialet til nedgravede rørledninger, damforinger og kraftig emballage. Den praktiske definition for ingeniører og købere er snævrere: HDPE er en familie af polyethylenkvaliteter med en densitet mellem 0,941 og 0,965 g/cm³, et smelteflowindeks, der er egnet til produktionsprocessen, og en minimum påkrævet styrke, der gør det muligt at beregne langsigtede trykklassificeringer efter standarder som ISO 9080.
Hvad står HDPE for?
HDPE = H høj- D ensitet P oly E thylen
HDPE står for højdensitets polyethylen . Navnet er ikke kun et handelsmærke - det beskriver en målbar forskel i molekylær struktur. Polyethylenkæder i HDPE har meget lidt forgrening, så kæderne justeres og pakkes ind i krystallinske områder. Denne pakning producerer et materiale med højere densitet, stivhed og trækstyrke end low-density polyethylen (LDPE) eller lineær low-density polyethylen (LLDPE).
PE80 og PE100: Rørklassifikationen
I rørindustrien klassificeres HDPE-harpikser efter deres mindste krævede styrke (MRS). PE80 har en MRS på 8 MPa og PE100 har en MRS på 10 MPa. Når en specifikation kræver HDPE-rør, refererer det næsten altid til PE80- eller PE100-forbindelser med en oxidativ induktionstid, carbon black-indhold og langsom revnevækstmodstand defineret af materialestandarder som ISO 4437 for gas eller ISO 4427 for vand.
Hvordan fremstilles HDPE?
HDPE-produktion starter med ethylengas (C2H4), typisk opnået ved naphtha-krakning eller naturgasbehandling. Gassen polymeriseres i en lavtryksreaktor ved hjælp af Ziegler-Natta eller chrom (Phillips) katalysatorer. Valget af katalysator styrer kædeforgrening, molekylvægt og molekylvægtfordeling - som alle påvirker den endelige harpiks bearbejdelighed og mekaniske egenskaber.
Efter polymerisation er basisharpiksen blandet med additiver: kønrøg til UV-beskyttelse, antioxidanter for termisk stabilitet og pigmenter til identifikation. Sammensætningen ekstruderes til pellets, og rørproducenter smelter pillerne og skubber dem gennem en matrice for at danne rørvæggen. Røret dimensioneres derefter under vakuum, afkøles i et vandbad og rulles eller skæres i længden.
Nøgleegenskaber, der definerer HDPE
For en produktingeniør er definitionen af HDPE bedst udtrykt ved dens egenskabsprofil. Disse er de typiske offentliggjorte intervaller, du finder i harpiksleverandørdatablade:
- Tæthed : 0,941-0,965 g/cm³ (ISO 1183)
- Trækstyrke ved udbytte : 20-31 MPa (ISO 527)
- Smeltepunkt : 126-135 °C
- Kontinuerlig servicetemperatur : -40 °C til 60 °C til trykrørsapplikationer
- Vandabsorption : mindre end 0,01 % på 24 timer
- Kemisk resistens : fremragende mod de fleste syrer, baser og salte; anbefales ikke til koncentrerede oxiderende syrer
Densitet af HDPE sammenlignet med andre rørtermoplaster (typiske værdier, g/cm³)
Tæthedsværdien er vigtig, fordi den korrelerer med krystallinitet. PE100-harpikser sidder typisk nær den øvre ende af tæthedsområdet, hvilket giver dem højere kortvarig styrke og stivhed. Afvejningen er en lille reduktion af duktiliteten ved meget lave temperaturer, hvorfor rørvægstykkelse og slagkrav altid bør kontrolleres i forhold til den relevante standard.
HDPE vs anden termoplast, der bruges i rør
Placering af HDPE ved siden af PVC, PP og PVDF hjælper med at forklare, hvor det er den stærkeste kandidat, og hvor en anden harpiks er mere passende. Nedenstående figurer er repræsentative værdier fra standardmaterialedatablade.
| Materiale | Tæthed (g/cm³) | Flydestyrke (MPa) | Kontinuerlig temp. (°C) | Typisk rørrolle |
|---|---|---|---|---|
| LDPE | 0,91-0,93 | 8-16 | -40 til 60 | Ikke-tryk og tyndvæggede rør |
| HDPE | 0,941-0,965 | 20-31 | -40 til 60 | Vand-, gas- og gylletrykrør |
| PP | 0,89-0,91 | 25-35 | 0 til 90 | Dræning, kemikalieoverførsel, varmtvandssystemer |
| PVC-U | 1.40–1.55 | 40-55 | 0 til 60 | Vandforsyning, kloak og ledning |
| PVDF | 1,75-1,80 | 40-55 | -30 til 140 | Kemikalie- og halvlederrør med høj renhed |
Typisk træk-flydespænding for rørtermoplast (MPa)
To praktiske konklusioner følger af sammenligningen. For det første er HDPE den mest slagtolerante af polyolefinerne og svejser til en monolitisk, lækagefri samling - egenskaber, der gør den ideel til nedgravet infrastruktur. For det andet har HDPE ikke stivheden eller højtemperaturvurderingen af PVC-U eller PVDF, så lange spændvidder og varme proceslinjer kræver nærmere designgennemgang.
HDPE-rør: Hvor definitionen møder praksis
Når først HDPE er formet til rør, omsættes definitionen direkte til installations- og driftsfordele. Et PE100 HDPE-rør er fleksibelt nok til at blive oprullet til rendefri indføring, men alligevel stærkt nok til at modstå trafikbelastninger og jordbevægelser. Fusionssvejsning skaber en samling, der er lige så stærk som selve rørvæggen, hvilket eliminerer risikoen for lækage i forbindelsen, som plager mekaniske systemer.
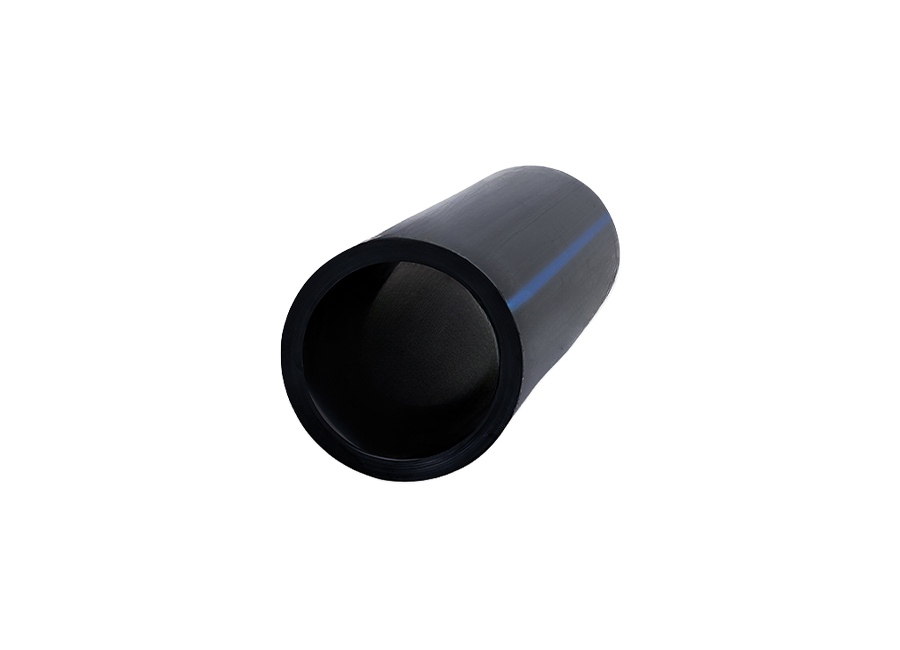 PE100 HDPE-rør til vandledninger og rendefri installation Dette PE100 HDPE-rør kommer i flere SDR-trykklassificeringer og understøtter smeltesvejsning til lækagebestandige samlinger. Den passer til kommunale vandsystemer og entreprenører, der har brug for langtidsholdbarhed under ISO-standarder. Se produkt →
For kommuner og entreprenører er de relevante tal testkriterierne angivet i ISO 4427: langsigtet hydrostatisk styrke, modstandsdygtighed over for langsom revnevækst og modstandsdygtighed over for hurtig revneudbredelse. En korrekt designet HDPE vandledning bevarer sin integritet for 50 år eller mere ved 20 °C driftstemperatur ifølge ISO 9080 regressionsdata.
Isometrisk struktur af et HDPE-rør med en elektrofusionsmuffe
Fittings og sammenføjningsmetoder
Et HDPE-rørsystem er kun så godt som dets samlinger. De dominerende metoder er:
- Butt fusion — rørenderne smeltes på en varmeplade og presses sammen under kontrolleret kraft og danner en homogen svejsning.
- Elektrofusion — en fitting med indlejrede modstandsspoler klemmes over røret; strøm smelter fittings og røroverflader for at skabe en fusionsbinding.
- Mekaniske led — flange-, gevind- eller kompressionsforbindelser, der hovedsageligt anvendes til overgange til andre materialer og til demonteringspunkter.
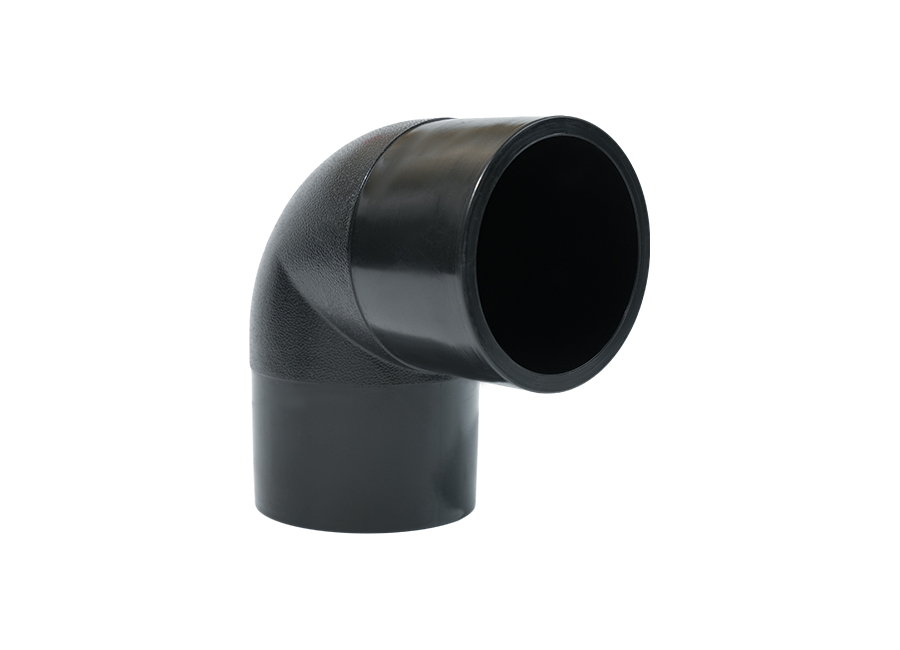
Stumpsmeltning foretrækkes til nye hovedledninger og til rør med tykke vægge, fordi samlingen opnår den fulde rørstyrke uden ekstra materialer. Hvert PE butt fusion system bruger en standard pool af komponenter: albuer, T-stykker, reduktionsstykker, endestykker og flanger, der har samme trykklassificering som rørvæggen.
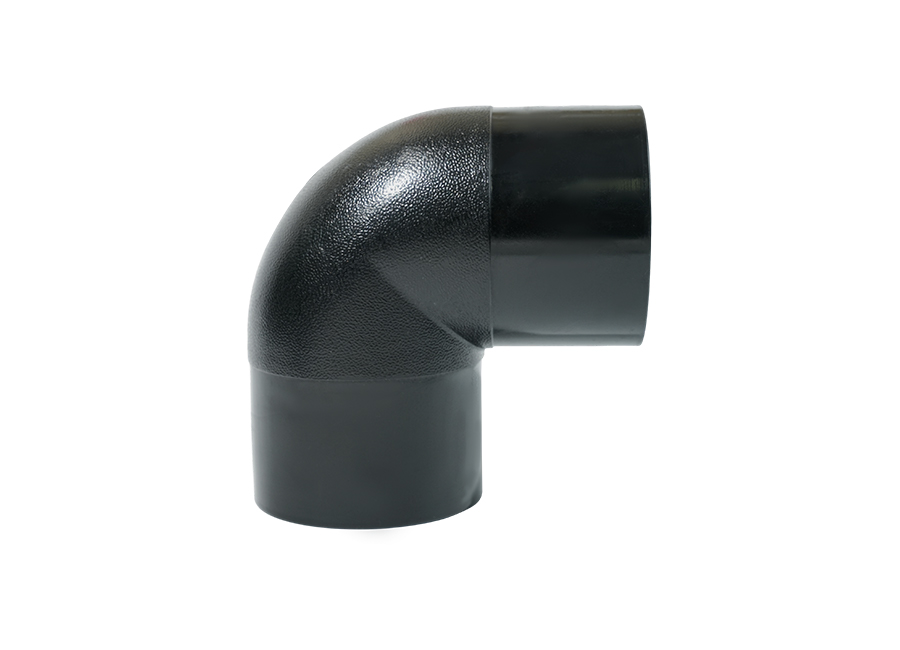 HDPE PE100 90 graders albue til Butt Fusion-systemer Denne 90-graders albue muliggør retvinklede drejninger i nye net- og tykvæggede rørinstallationer. Det matcher rørets trykklassificering og er velegnet til layouts, der kræver præcise retningsændringer. Se produkt →
Elektrofusion vælges derimod til reparationer, afgreningsforbindelser, sadel-T-stykker og installationer, hvor pladsen er for trang til en butt fusion-maskine. Elektrofusionsfittings er nemme at placere i en rende og kan overvåges automatisk af svejsemaskinen.
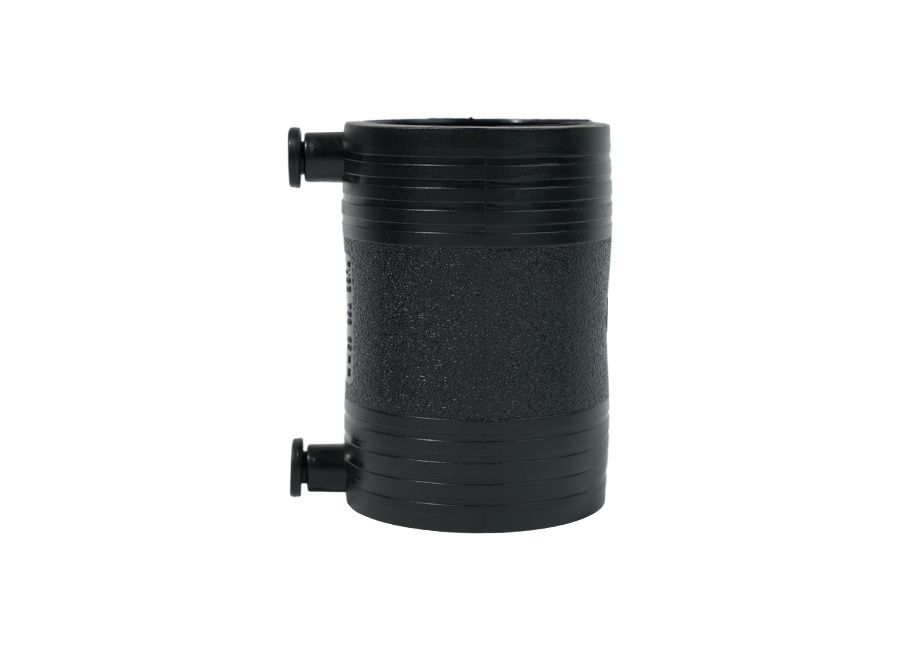 HDPE elektrofusionskobling til reparationer og trange rum Fremstillet af PE100 og kobber giver denne elektrofusionskobling stærk tætning og korrosionsbestandighed. Den er ideel til grenforbindelser, reparationer eller installationer, hvor butt fusion-udstyr ikke kan passe. Se produkt →
Sådan vælger du den rigtige HDPE-rørkvalitet
Udtrykket "HDPE-rør" er ikke et enkelt produkt; kvalitet og dimensionsforhold bestemmer trykklassificeringen. Nøgletjek er:
- PE80 vs PE100 — PE100 giver en tyndere væg til det samme tryk, hvilket reducerer vægten og øger borestørrelsen.
- SDR (standard dimensionsforhold) — forholdet mellem udvendig diameter og vægtykkelse. SDR17 med PE100 er klassificeret som PN10, SDR11 med PE100 er PN16.
- Carbon black indhold — for UV-eksponerede overjordiske rør bør blandingen indeholde 2-2,5 % carbon black, kontrolleret i henhold til ISO 4427 eller en lignende specifikation.
- Certificering — se efter ISO 9001 fabriksproduktionskontrol, tredjeparts typetestning og sporbare materialecertifikater.
For et dybere kig på, hvordan kemikalier og tid påvirker HDPE-rør, læs vores teknisk gennemgang af HDPE korrosions- og kemikaliebestandighed . Producenter som f.eks Huada Plast udgiv komplette PE-rør- og fittingserier med matchende trykklassificeringer, hvilket forenkler udvælgelsesprocessen, når du har brug for et testet, dokumenteret system.
Hvad bruges HDPE til?
Ud over rør gælder den samme materialedefinition i mange produkter. De mest almindelige applikationer er:
- Drikkevandsforsyningsnettet
- Distributionsnet til naturgas
- Kloak- og regnvandsafledning
- Transport af gylle og tailings til minedrift
- Landbrugsvandingssystemer
- Tele- og el-kabler
- Kemiske lagertanke og beholdere
- Fødevaregodkendt emballage og flasker